深圳市科尔诺电子科技有限公司
  • 首页
  • 产品中心
    有毒有害气体检测仪
    泵吸式可燃气体检测仪
    在线式VOC报警器
    扩散式甲烷检测仪
    在线式二氧化硫检测仪(SO2)
    壁挂式氧化锆氧量分析仪
    激光粉尘检测仪
    直读式粉尘检测仪
    常规粉尘与复合气体检测仪
    泵吸式常规四通道粉尘仪
    六通道激光粉尘检测仪
    在线式激光粉尘(尘埃粒子)检测仪
    传感器
    4系氦气传感器(50%vol)
    4系氦气传感器(10%vol)
    4系氢气传感器(20%vol)
    4系氩气传感器(100%vol)
    4系氢气传感器(50%vol)
    臭氧发生器
    6公斤-20公斤臭氧发生器
    制氧机(40L)
    3-8克臭氧发生器
    臭氧发生器(20-30g)
    壁挂式臭氧发生器(10g-50g)
    气体预处理系统
    在线氢中氧分析仪 GL50-O2
    在线氧中氢分析仪 GL50-H2
    vocs超标报警装置
    控制报警系统
    气体控制报警器(最新款)
    气体控制报警器
    气体控制报警器(简易款)
  • 解决方案
  • 工厂实力
  • 资质证书
  • 关于科尔诺
  • 行业新闻
  • 联系我们

18126547930(李小姐)

  • 科尔诺
  • 首页
  • 产品中心
    • 产品中心
    • 有毒有害气体检测仪
    • 激光粉尘检测仪
    • 传感器
    • 臭氧发生器
    • 气体预处理系统
    • 控制报警系统
  • 解决方案
    • 解决方案
    • 气体方案2
    • 气体方案1
  • 工厂实力
    • 工厂实力
    • 生产实力品质
    • 研发技术支持
    • 服务团队保障
    • 客户项目成果
  • 资质证书
  • 关于科尔诺
    • 关于科尔诺
    • 公司介绍
  • 行业新闻
  • 联系我们
  • 免责声明
  1. 首页
  2. 行业新闻
  3. 氰化氢高危工况选型思路:泵吸式检测仪采样、报警、点位匹配要点

氰化氢高危工况选型思路:泵吸式检测仪采样、报警、点位匹配要点

2026-11-02 来源:管理员

处理含氰介质的化工、电镀、贵金属冶炼厂区,储罐、反应釜、地下管井、事故应急现场,都存在氰化氢风险。不少项目采购只关注能不能检出 HCN,忽略采样形式、传感器选择性、报警模式,设备拿到高危点位,达不到安全预检的要求。不同作业场景,对检测仪的能力诉求存在区分,选型要结合现场风险来判断。


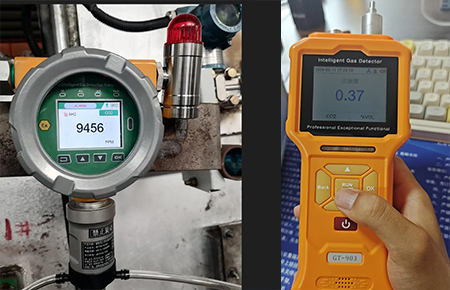
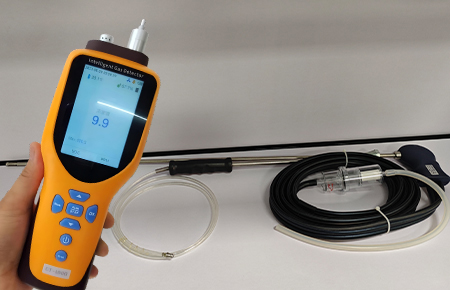
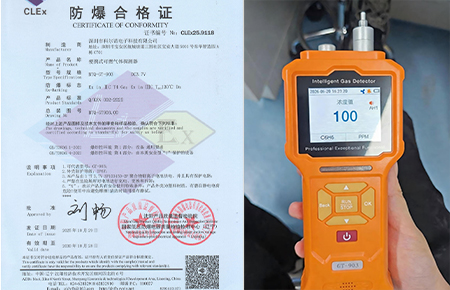
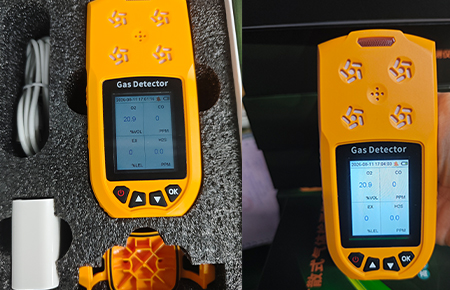
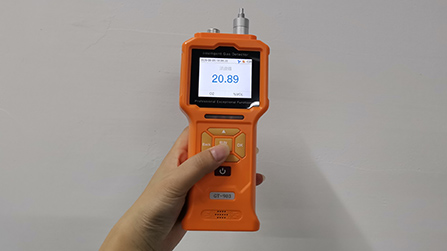
GT‑903‑HCN 泵吸式氰化氢检测仪,核心能力来自主动泵吸采样。对比扩散式被动进气,内置气泵可以借助外接延长采样管,人员停留在安全区域,完成密闭腔体深部取样。

传感器层面,选用氰化氢专用进口电化学传感器。工业现场多种有毒气体共存,如果选用通用性传感元件,容易受硫化氢、一氧化碳等背景组分干扰,出现异常报警,影响现场人员对风险的判断。专用传感器对 HCN 目标气体选择性更好,降低交叉干扰带来的误判。


三重报警机制适配复杂作业环境。车间设备噪音大、应急现场视线差,单一声音报警很容易被掩盖。声‑光‑振动同步触发,多维度向作业人员传递浓度超限信号。
整机 Ex ia IIC T4 Ga 本安防爆,IP67 防尘防水,适配现场粉尘、水汽环境;手持便携设计,便于巡检班组、应急人员随身携带,本机支持数据存储导出,用于作业记录归档。

不同点位配置参考

储罐、反应釜腔体、地下管井预检,优先使用外接延长采样管,泵吸吹扫管路之后读取稳定读数,人员不进入受限空间;
电镀车间日常巡检,可短管直接采样,完成作业点位巡回检测;
泄漏、火灾后应急处置,完整启用三重报警,配合现场作业流程开展风险排查。

落地实操细节

  1. 长管路取样,一定要吹扫置换管路内空气,待读数趋于稳定再记录,避免管内残留空气造成结果偏差。
  2. 防爆危险环境,充电、更换传感器配件,需要在安全区域完成。
  3. 针对剧毒气体,严格执行周期标定;采样软管注意检查老化破损,防止漏气,造成采样失效。

结尾

氰化氢检测仪选型,不能只看检测量程。泵吸主动采样、专用抗干扰传感器、多重报警、防爆防护,都要匹配高危工况的安全诉求。GT‑903‑HCN 依靠硬件配置,适配储罐腔体、反应釜、管井、电镀、应急处置等场景。如需针对厂区点位出具配置参考,可申请技术资料。
上一篇: 石子加工厂粉尘无组织监测方案:GT-1000便携式扬尘检测仪多点布控系统

下一篇: 已经是最后一条

最新资讯

氰化氢高危工况选型思路:泵吸式检测仪采样、报警、点位匹配要点
石子加工厂粉尘无组织监测方案:GT-1000便携式扬尘检测仪多点布控系统
固定式在线苯乙烯气体探测器,适用于化工苯乙烯生产装置区连续监测
温室大棚气肥精准管控方案|GT-1000泵吸式CO₂检测仪解决增产难题
场景全覆盖!气体检测仪多行业应用落地方案与核心价值解读
320℃乙醇高温废气监测落地思路|基于现场工况的设备选型匹配指南
危化品罐区安防方案|MOT500固定式CS₂检测仪,守住二硫化碳泄漏安全红线
工况适配为王!气体检测仪四种报警方式场景搭配解决方案
化工TVOC无组织排放管控难点破解:GT-1000防爆泵吸巡检方案
MOT500‑M4在线四合一气体检测仪:不同工业工况选型匹配与落地部署指南
苯储罐管道微泄漏排查方案:GT-903泵吸式苯检测仪,管线检漏专用巡检设备
微量氧检测仪分行业用途详解|科尔诺/在线/高温机型选型指南
食品厂职业卫生合规方案|GT-1000便携式SO₂检测仪精准监测车间残留气体
中小型禽舍环控方案|MOT300在线CO₂检测仪实现自动通风与超标预警
石化苯泄漏个体监测方案:GT-901扩散式苯检测仪,随身监测守护巡检安全
  • 关于科尔诺

    公司介绍 资质证书 联系我们
  • 工厂实力

    生产实力品质 研发技术支持 服务团队保障 客户项目成果
  • 产品中心

    有毒有害气体检测仪 激光粉尘检测仪 传感器 臭氧发生器 气体预处理系统 控制报警系统
  • 快捷链接

    解决方案 行业新闻
二维码
扫码加微信
微信视频号
关注公众号

联系方式

业务咨询:18126547930(李小姐)

公司电话:0755-86110165

大客专线:18126547930

电子邮箱:ken@szkorno.com

公司地址:广东省深圳市宝安区航城街道三围宝安大道5003号东华智造园A栋C区7楼

Copyright © 2026 深圳市科尔诺电子科技有限公司

粤ICP备08112481号 免责声明 网站地图