深圳市科尔诺电子科技有限公司
  • 首页
  • 产品中心
    有毒有害气体检测仪
    泵吸式可燃气体检测仪
    在线式VOC报警器
    扩散式甲烷检测仪
    在线式二氧化硫检测仪(SO2)
    壁挂式氧化锆氧量分析仪
    激光粉尘检测仪
    直读式粉尘检测仪
    常规粉尘与复合气体检测仪
    泵吸式常规四通道粉尘仪
    六通道激光粉尘检测仪
    在线式激光粉尘(尘埃粒子)检测仪
    传感器
    4系氦气传感器(50%vol)
    4系氦气传感器(10%vol)
    4系氢气传感器(20%vol)
    4系氩气传感器(100%vol)
    4系氢气传感器(50%vol)
    臭氧发生器
    6公斤-20公斤臭氧发生器
    制氧机(40L)
    3-8克臭氧发生器
    臭氧发生器(20-30g)
    壁挂式臭氧发生器(10g-50g)
    气体预处理系统
    在线氢中氧分析仪 GL50-O2
    在线氧中氢分析仪 GL50-H2
    vocs超标报警装置
    控制报警系统
    气体控制报警器(最新款)
    气体控制报警器
    气体控制报警器(简易款)
  • 解决方案
  • 工厂实力
  • 资质证书
  • 关于科尔诺
  • 行业新闻
  • 联系我们

18126547930(李小姐)

  • 科尔诺
  • 首页
  • 产品中心
    • 产品中心
    • 有毒有害气体检测仪
    • 激光粉尘检测仪
    • 传感器
    • 臭氧发生器
    • 气体预处理系统
    • 控制报警系统
  • 解决方案
    • 解决方案
    • 气体方案2
    • 气体方案1
  • 工厂实力
    • 工厂实力
    • 生产实力品质
    • 研发技术支持
    • 服务团队保障
    • 客户项目成果
  • 资质证书
  • 关于科尔诺
    • 关于科尔诺
    • 公司介绍
  • 行业新闻
  • 联系我们
  • 免责声明
  1. 首页
  2. 行业新闻
  3. 固定式在线苯乙烯气体探测器,适用于化工苯乙烯生产装置区连续监测

固定式在线苯乙烯气体探测器,适用于化工苯乙烯生产装置区连续监测

2026-10-30 来源:科尔诺

化工苯乙烯生产装置区的乙苯脱氢单元、精馏塔、储罐区及阀门法兰等点位,是无组织泄漏的高风险区域。苯乙烯兼具刺激性、麻醉性与易燃性,职业接触限值PC-TWA为‌50mg/m³(约11.5ppm)‌,长期接触会损害作业人员神经系统,泄漏后还易形成爆炸性混合物,同时需严格符合《石油化工可燃气体和有毒气体检测报警设计标准》(GB/T 50493-2019)的强制监测要求,必须实现全时段连续在线监测。


核心设备性能优势

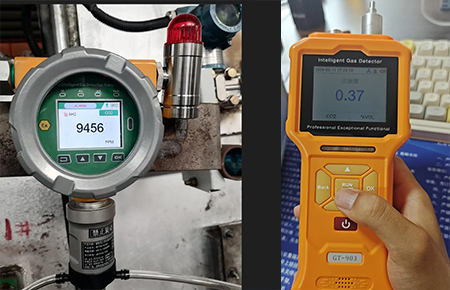
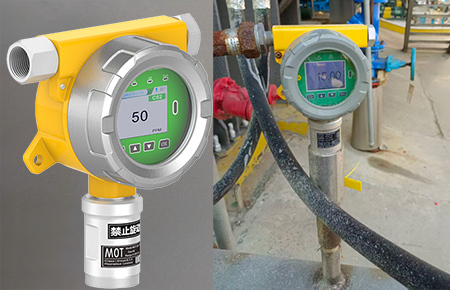
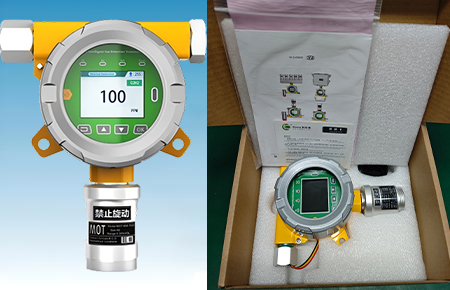
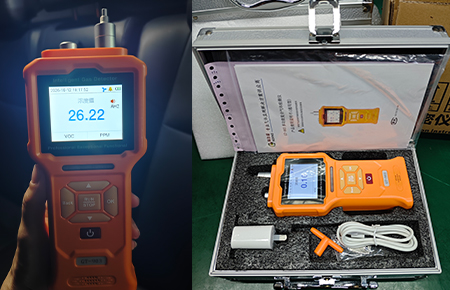
推荐采用‌固定式在线苯乙烯气体探测器‌,适配化工装置区严苛工况:

核心检测单元搭载进口PID光离子传感器或红外传感器,对苯乙烯具备高选择性响应,可有效排除乙苯、甲苯等共存芳烃的交叉干扰,检测精度≤±3%,T90响应时间≤20秒,0.01ppm高分辨率可精准捕捉微量泄漏。


防爆等级达‌Ex db IIC T6 Gb‌,适配1区、2区高危爆炸环境;防护等级IP66,压铸铝氟碳喷涂外壳耐腐蚀、抗冲击,可抵御户外风沙、雨雪、高湿等恶劣工况,支持装置区长期稳定运行。

量程灵活可选0-100ppm或0-1000ppm,前者适配反应器、精馏塔等装置区微量泄漏监测,后者覆盖储罐区、装卸站等高浓度风险场景,全环节满足不同区域监测需求。


规范安装与系统集成

探测器需精准布设在泄漏源核心点位:反应器人孔、精馏塔法兰、冷凝器接口、储罐呼吸阀、阀门组附近。由于苯乙烯蒸气分子量104、比空气略重,传感器建议距地‌0.5-1.0米‌安装,确保第一时间捕捉下沉的泄漏气体。

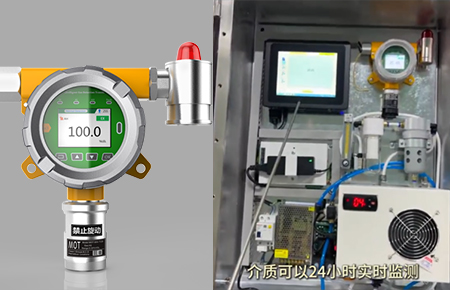
设备标配4-20mA和RS485输出接口,自带继电器无源触点,可直接无缝接入化工装置现有DCS或GDS系统,实现监测数据实时上传、远程集中监控。


分级联动与智能运维

系统设置两级报警阈值,实现风险快速闭环处置:当苯乙烯浓度超过11.5ppm(职业接触限值)时,触发一级声光报警,自动联动现场排风系统,快速降低区域内气体浓度。

当浓度超过30ppm时,触发二级高报,联动切断上游物料切断阀,同步启动消防水幕,从源头遏制泄漏扩散,避免事故升级。


设备自带2.4寸现场彩屏,可实时显示浓度曲线、报警信息与设备状态;支持红外遥控免开盖操作,无需停机即可完成校准、参数设置,不影响正常生产;内置故障自诊断功能,传感器异常、线路故障时自动输出提示代码,便于快速排查。高粉尘工况可配套加装进气口过滤器,同时定期清理探头防止苯乙烯聚合堵塞,进一步延长设备使用寿命。

通过这套固定式在线监测体系,可实现苯乙烯泄漏24小时不间断预警,从“被动巡检”升级为“主动防控”,全方位保障装置安全稳定运行,同时满足环保与安监的双重合规要求。
上一篇: 温室大棚气肥精准管控方案|GT-1000泵吸式CO₂检测仪解决增产难题

下一篇: 已经是最后一条

最新资讯

固定式在线苯乙烯气体探测器,适用于化工苯乙烯生产装置区连续监测
温室大棚气肥精准管控方案|GT-1000泵吸式CO₂检测仪解决增产难题
场景全覆盖!气体检测仪多行业应用落地方案与核心价值解读
320℃乙醇高温废气监测落地思路|基于现场工况的设备选型匹配指南
危化品罐区安防方案|MOT500固定式CS₂检测仪,守住二硫化碳泄漏安全红线
工况适配为王!气体检测仪四种报警方式场景搭配解决方案
化工TVOC无组织排放管控难点破解:GT-1000防爆泵吸巡检方案
MOT500‑M4在线四合一气体检测仪:不同工业工况选型匹配与落地部署指南
苯储罐管道微泄漏排查方案:GT-903泵吸式苯检测仪,管线检漏专用巡检设备
微量氧检测仪分行业用途详解|科尔诺/在线/高温机型选型指南
食品厂职业卫生合规方案|GT-1000便携式SO₂检测仪精准监测车间残留气体
中小型禽舍环控方案|MOT300在线CO₂检测仪实现自动通风与超标预警
石化苯泄漏个体监测方案:GT-901扩散式苯检测仪,随身监测守护巡检安全
制药车间乙炔风险防控方案|工况适配优化与监测设备精准选型指南
新车车内TVOC检测方案:GT-903便携式PID检测仪精准自检护健康
  • 关于科尔诺

    公司介绍 资质证书 联系我们
  • 工厂实力

    生产实力品质 研发技术支持 服务团队保障 客户项目成果
  • 产品中心

    有毒有害气体检测仪 激光粉尘检测仪 传感器 臭氧发生器 气体预处理系统 控制报警系统
  • 快捷链接

    解决方案 行业新闻
二维码
扫码加微信
微信视频号
关注公众号

联系方式

业务咨询:18126547930(李小姐)

公司电话:0755-86110165

大客专线:18126547930

电子邮箱:648966669@qq.com

公司地址:广东省深圳市宝安区航城街道三围宝安大道5003号东华智造园A栋C区7楼

Copyright © 2026 深圳市科尔诺电子科技有限公司

粤ICP备08112481号 免责声明 网站地图