• 首页
  • 产品中心
    有毒有害气体检测仪
    泵吸式可燃气体检测仪
    在线式VOC报警器
    扩散式甲烷检测仪
    壁挂式氧化锆氧量分析仪
    激光粉尘检测仪
    直读式粉尘检测仪
    常规粉尘与复合气体检测仪
    泵吸式常规四通道粉尘仪
    六通道激光粉尘检测仪
    在线式激光粉尘(尘埃粒子)检测仪
    传感器
    4系氦气传感器(50%vol)
    4系氦气传感器(10%vol)
    4系氢气传感器(20%vol)
    4系氩气传感器(100%vol)
    4系氢气传感器(50%vol)
    臭氧发生器
    6公斤-20公斤臭氧发生器
    制氧机(40L)
    3-8克臭氧发生器
    臭氧发生器(20-30g)
    壁挂式臭氧发生器(10g-50g)
    气体预处理系统
    在线氢中氧分析仪 GL50-O2
    在线氧中氢分析仪 GL50-H2
    vocs超标报警装置
    vocs超标报警装置
    控制报警系统
    气体控制报警器(最新款)
    气体控制报警器
    气体控制报警器(简易款)
  • 解决方案
  • 工厂实力
  • 资质证书
  • 关于科尔诺
  • 行业新闻
  • 联系我们

18126547930(李小姐)

  • 科尔诺
  • 首页
  • 产品中心
    • 产品中心
    • 有毒有害气体检测仪
    • 激光粉尘检测仪
    • 传感器
    • 臭氧发生器
    • 气体预处理系统
    • 控制报警系统
  • 解决方案
    • 解决方案
    • 气体方案2
    • 气体方案1
  • 工厂实力
    • 工厂实力
    • 生产实力品质
    • 研发技术支持
    • 服务团队保障
    • 客户项目成果
  • 资质证书
  • 关于科尔诺
    • 关于科尔诺
    • 公司介绍
  • 行业新闻
  • 联系我们
  1. 首页
  2. 行业新闻
  3. 污水厂气体检测选型、涂装VOC监测干扰处理、化工园区有毒气体监测方案

污水厂气体检测选型、涂装VOC监测干扰处理、化工园区有毒气体监测方案

2026-09-17 来源:科尔诺

不少企业采购气体检测仪时,重点核对量程、防爆等级、分辨率等纸面参数,却忽略现场多气体共存带来的交叉干扰风险。设备实验室条件检测全部合格,落地真实工况之后,接连出现误报、漏报、数据虚高、设备早衰等一系列问题。交叉干扰不是单一设备故障,而是传感器性能与现场工况不匹配带来的系统性问题,会同时冲击人员安全、环保合规、生产效率、设备寿命,企业需要结合自身工艺场景识别风险,做好前期选型管控。


不同行业,交叉干扰的危害表现形式各有侧重。

污水处理受限空间作业场景,风险集中在人身安全。硫化氢作为重点监测对象,现场氨气、甲烷常态化存在。普通传感器受氨气干扰频繁误报警,消耗运维人力;一旦出现硫化氢真实泄漏,甲烷干扰压低读数形成漏报,下井作业人员暴露于中毒风险之中。反复标定仪器并不能消除氨气带来的信号响应,治标不治本。


涂装、印刷行业,风险集中在环保合规。PID传感器对乙醇、异丙醇等稀释溶剂同样产生响应,VOC监测读数被人为抬高。实际排放达标,仪器显示超标,企业错误加大治理投入;环保核查时监测数据失真,企业面临处罚、停产。


化工园区生产现场,风险兼顾安全与生产损失。多种有毒可燃气体互相干扰,虚假报警触发应急停工,造成直接经济损失;长期反复误报,造成人员心理麻痹,真实泄漏来临,应急处置缺位,扩大事故后果。


垃圾焚烧、垃圾填埋处理现场,风险体现在运维闭环失效。烷烃类气体干扰恶臭监测,无法评判除臭设备效果,传感器持续受混合气体冲击,老化加速,校准维护工作量大幅上涨,企业陷入治理、投诉反复循环。


综合各现场案例,交叉干扰带来危害分为四层:第一层级安全伤害,漏报假阴性造成中毒、燃爆事故;第二层级合规风险,监测数据失真引发环保处罚;第三层级经济损失,停工停产、无效设备投入、高额运维工时;第四层级设备损耗,干扰气体持续作用传感元件,传感器寿命缩短,更换周期提前。


很多企业处置思路存在误区:频繁标定、调高报警阈值。标定仅能够修复零点漂移,无法改变传感器对其他气体的响应;调高报警阈值,直接牺牲安全余量,属于重大安全管理漏洞。解决交叉干扰,核心在于选型阶段匹配工况。梳理现场两大清单:需要监测的目标气体清单、现场工艺会释放的共存干扰气体清单,以此作为选型依据。


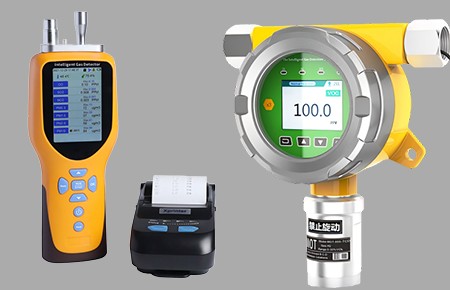
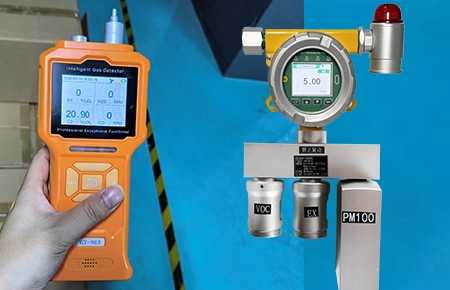
科尔诺面向复杂工况提供完整解决方案。硬件端匹配高选择性专用传感器,改良电极、电解液配方,降低非目标气体响应;VOC检测选用抗醇类干扰PID传感模组。算法层面搭载交叉干扰补偿、多传感器融合模型,基于工业工况数据库对原始信号做修正输出。整机集成温湿度压力补偿,排除环境附加影响。GT‑1000便携式设备用于现场巡检作业;MOT500在线系列,用于车间、储罐点位24小时不间断监测。针对高湿、粉尘、漆雾工况,可配套预处理采样配件,进一步降低间接干扰。


气体检测仪不是实验室仪器,最终要服务于复杂真实工况。选型不能只看理想条件参数,预判交叉干扰潜在危害,匹配对应的抗干扰方案,才能让监测设备真正发挥防护价值。
上一篇: 气体传感器更换工况适配方案:不同场景如何预判、延时、预防性更换

下一篇: 工业气体基础知识

最新资讯

气体传感器更换工况适配方案:不同场景如何预判、延时、预防性更换
污水厂气体检测选型、涂装VOC监测干扰处理、化工园区有毒气体监测方案
石油石化各工序气体隐患怎么防?科尔诺固定+便携成套监测方案
GT系列 & MOT500有毒有害气体检测仪选型指南
  • 关于科尔诺

    公司介绍 资质证书 联系我们
  • 工厂实力

    生产实力品质 研发技术支持 服务团队保障 客户项目成果
  • 产品中心

    有毒有害气体检测仪 激光粉尘检测仪 传感器 臭氧发生器 气体预处理系统 控制报警系统
  • 快捷链接

    解决方案 行业新闻

联系方式

业务咨询:18126547930(李小姐)

公司电话:0755-86110165

大客专线:18126547930

电子邮箱:648966669@qq.com

公司地址:广东省深圳市宝安区航城街道三围宝安大道5003号东华智造园A栋C区7楼

Copyright © 2021 深圳市科尔诺电子科技有限公司

粤ICP备08112481号 免责声明 网站地图