深圳市科尔诺电子科技有限公司
  • 首页
  • 产品中心
    有毒有害气体检测仪
    泵吸式可燃气体检测仪
    在线式VOC报警器
    扩散式甲烷检测仪
    在线式二氧化硫检测仪(SO2)
    壁挂式氧化锆氧量分析仪
    激光粉尘检测仪
    直读式粉尘检测仪
    常规粉尘与复合气体检测仪
    泵吸式常规四通道粉尘仪
    六通道激光粉尘检测仪
    在线式激光粉尘(尘埃粒子)检测仪
    传感器
    4系氦气传感器(50%vol)
    4系氦气传感器(10%vol)
    4系氢气传感器(20%vol)
    4系氩气传感器(100%vol)
    4系氢气传感器(50%vol)
    臭氧发生器
    6公斤-20公斤臭氧发生器
    制氧机(40L)
    3-8克臭氧发生器
    臭氧发生器(20-30g)
    壁挂式臭氧发生器(10g-50g)
    气体预处理系统
    在线氢中氧分析仪 GL50-O2
    在线氧中氢分析仪 GL50-H2
    vocs超标报警装置
    控制报警系统
    气体控制报警器(最新款)
    气体控制报警器
    气体控制报警器(简易款)
  • 解决方案
  • 工厂实力
  • 资质证书
  • 关于科尔诺
  • 行业新闻
  • 联系我们

18126547930(李小姐)

  • 科尔诺
  • 首页
  • 产品中心
    • 产品中心
    • 有毒有害气体检测仪
    • 激光粉尘检测仪
    • 传感器
    • 臭氧发生器
    • 气体预处理系统
    • 控制报警系统
  • 解决方案
    • 解决方案
    • 气体方案2
    • 气体方案1
  • 工厂实力
    • 工厂实力
    • 生产实力品质
    • 研发技术支持
    • 服务团队保障
    • 客户项目成果
  • 资质证书
  • 关于科尔诺
    • 关于科尔诺
    • 公司介绍
  • 行业新闻
  • 联系我们
  • 免责声明
  1. 首页
  2. 行业新闻
  3. 回收管路氦气浓度异常怎么排查?GT-1000便携式检测仪逐段检测快速定位

回收管路氦气浓度异常怎么排查?GT-1000便携式检测仪逐段检测快速定位

2026-05-12 来源:

氦气回收系统往往管路复杂,分支多、节点多,传统方法排查泄漏或效率下降问题时,维修人员只能凭经验逐个部位检查,费时费力,还经常“漏掉”真正的故障点。一个法兰垫片微量泄漏、一个阀门密封圈老化、一个纯化单元吸附剂饱和——这些“小问题”都会导致回收氦气浓度下降,影响整个系统的经济效益。科尔诺GT-1000便携式氦气检测仪,配合科学的逐段检测方法,可以帮助维修人员快速锁定问题位置,大幅缩短停机检修时间。


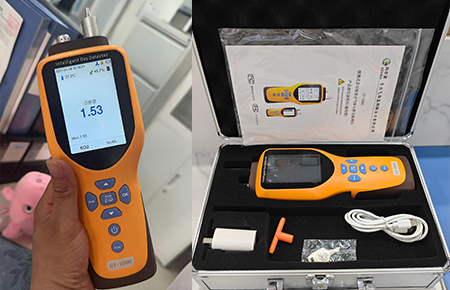
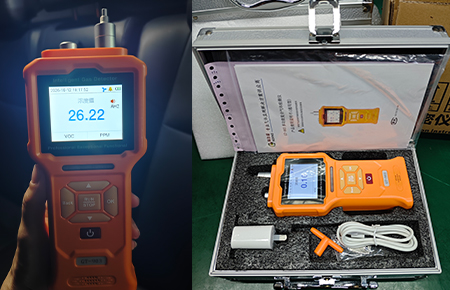
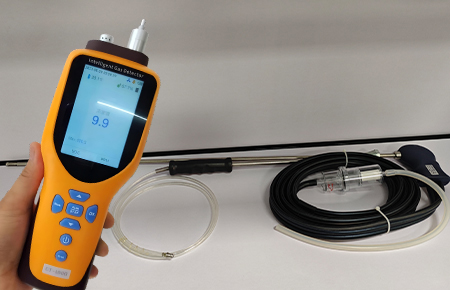
GT-1000的检测原理基于热传导。不同气体有不同的热导率,氦气的热导率远高于空气、氮气等常见气体。传感器通过测量混合气体热导率的变化,就能准确推算出氦气的百分比浓度。测量范围0-100%VOL,分辨率0.01%VOL,检测精度≤±3%F.S。设备采用泵吸式采样,内置微型抽气泵,即使在微负压管路中也能稳定抽取气体。响应时间≤20秒,配合标配0.5米延长采样管(可选2米、5米),可将采样点延伸至阀门接口、法兰密封面、软管接头、检测口等难以直接接触的位置。
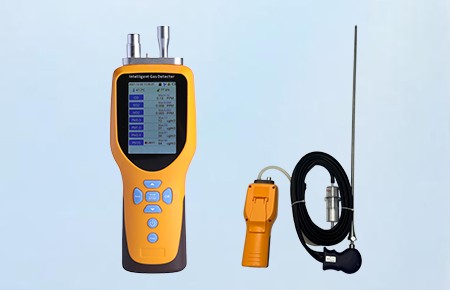


逐段检测的操作方法并不复杂。维修人员按照回收系统的气体流向,从前端到后端选择多个检测点(例如:回收入口、压缩机后、冷却器后、纯化单元进口、纯化单元出口、储气罐、混合器、送出端等)。每个检测点用GT-1000采样1-2分钟,记录稳定后的浓度读数。正常工况下,随着气体经过管道输送和各个处理单元,氦气浓度是缓慢下降的(因为有微量泄漏或分离损失)。如果在某一个节点发现浓度突然大幅下降——比如从前一节点98%掉到80%——那么这两点之间的管路或设备一定有问题。此时,再在这两点之间加密检测,就能精确定位到具体的法兰或阀门。


这种检测方法最直接的好处是缩短故障排查时间。以前,维修人员可能要花费一整天去检查整个系统,而使用GT-1000逐段检测,通常一两个小时就能锁定问题范围。数据存储功能可以记录每个检测点的浓度读数,维修后在同一位置复测,对比前后数据,就能确认问题是否已解决。所有检测数据可通过USB导出,形成一份完整的排查报告,供设备档案存档。


GT-1000还适用于回收系统改造前的基线检测和改造后的效果验证。改造前,先对原系统各节点进行浓度摸底,找出效率瓶颈;改造完成后,再对各节点复测,对比浓度提升幅度,评估改造投资是否达到预期。设备可选配温湿度传感器,同步记录管路环境的温湿度,分析这些因素对回收效率的影响。GT-1000以其便携性、快速响应和精准度,已经成为许多氦气回收系统运维团队的“标配”工具。
上一篇: 冶炼厂制酸系统二氧化硫泄漏点怎么布控?MOT500固定式检测仪,覆盖转化器、吸收塔、风机等关键位

下一篇: 气调包装氮气配比如何现场检测?工业级GT-1000检测仪全面强化车间质控能力

最新资讯

工况适配为王!气体检测仪四种报警方式场景搭配解决方案
化工TVOC无组织排放管控难点破解:GT-1000防爆泵吸巡检方案
MOT500‑M4在线四合一气体检测仪:不同工业工况选型匹配与落地部署指南
苯储罐管道微泄漏排查方案:GT-903泵吸式苯检测仪,管线检漏专用巡检设备
微量氧检测仪分行业用途详解|科尔诺/在线/高温机型选型指南
食品厂职业卫生合规方案|GT-1000便携式SO₂检测仪精准监测车间残留气体
中小型禽舍环控方案|MOT300在线CO₂检测仪实现自动通风与超标预警
石化苯泄漏个体监测方案:GT-901扩散式苯检测仪,随身监测守护巡检安全
制药车间乙炔风险防控方案|工况适配优化与监测设备精准选型指南
新车车内TVOC检测方案:GT-903便携式PID检测仪精准自检护健康
  • 关于科尔诺

    公司介绍 资质证书 联系我们
  • 工厂实力

    生产实力品质 研发技术支持 服务团队保障 客户项目成果
  • 产品中心

    有毒有害气体检测仪 激光粉尘检测仪 传感器 臭氧发生器 气体预处理系统 控制报警系统
  • 快捷链接

    解决方案 行业新闻
二维码
扫码加微信
微信视频号
关注公众号

联系方式

业务咨询:18126547930(李小姐)

公司电话:0755-86110165

大客专线:18126547930

电子邮箱:648966669@qq.com

公司地址:广东省深圳市宝安区航城街道三围宝安大道5003号东华智造园A栋C区7楼

Copyright © 2026 深圳市科尔诺电子科技有限公司

粤ICP备08112481号 免责声明 网站地图